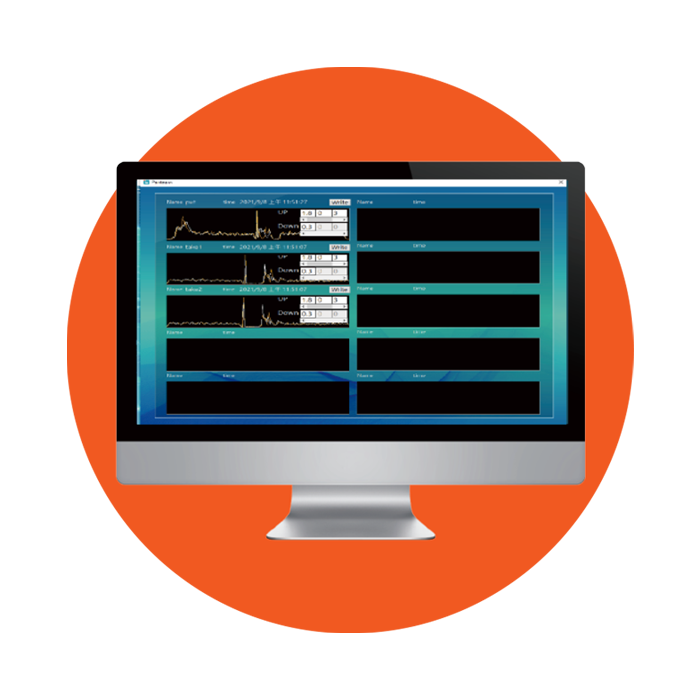
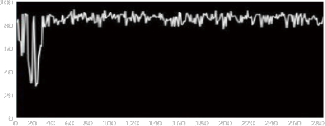
˙規範(黃線)與即時沖壓訊號(白線)即時比對
Machine Study
機器學習
01
step
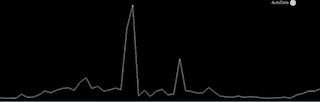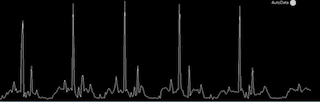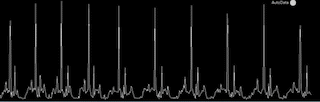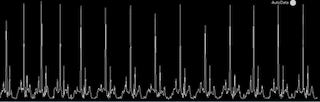
機器學習
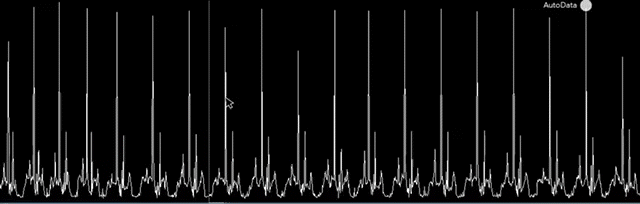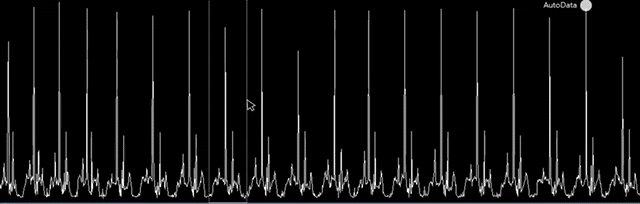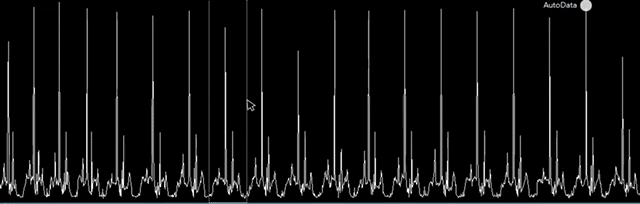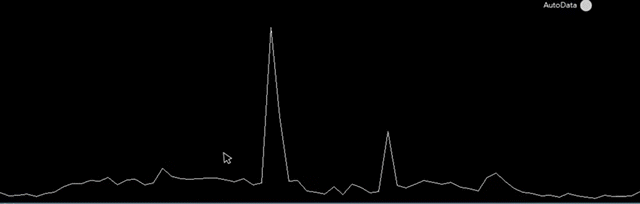
框選、建立規範
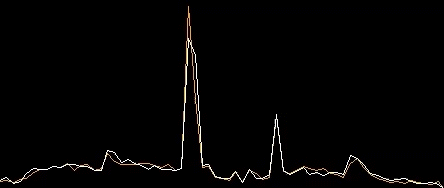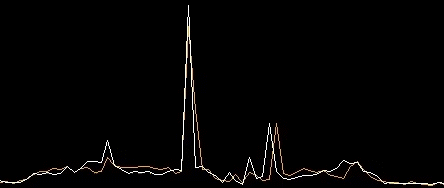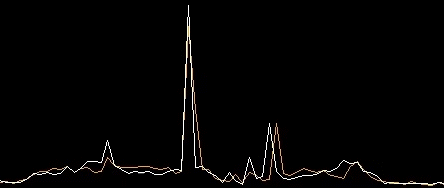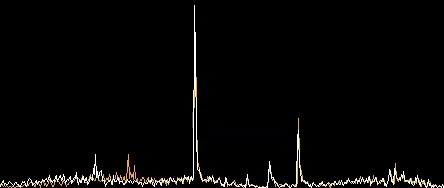
實際沖壓曲線 v.s 規範曲線
01
02
03
機器學習
01
框選、建立規範
02
實際沖壓曲線 v.s 規範曲線
03
- 規範(黃線)與即時沖壓訊號(白線)即時比對
機器學習
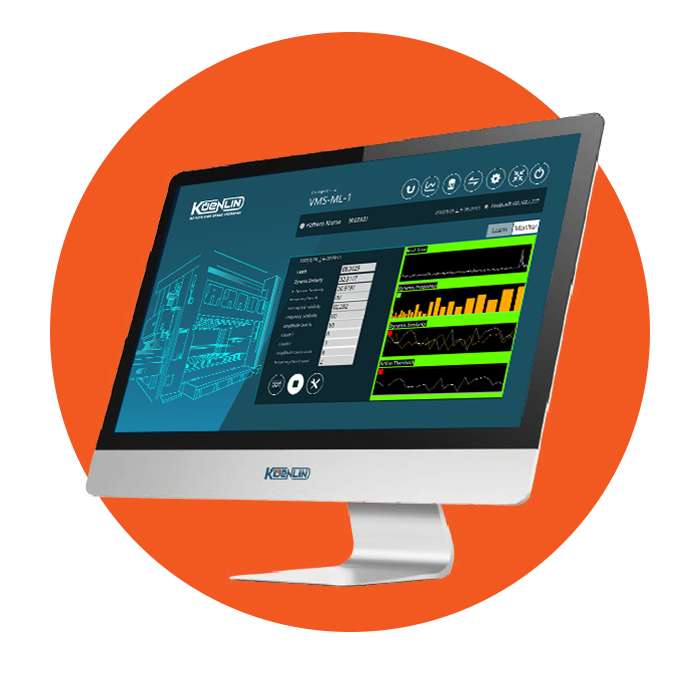
˙機台內可建立10種規範,並達成同時管理
˙安裝當下即可產生效益,執行產線任務
Demonstration
01
機器學習
01
- 機台內可建立10種規範,並達成同時管理
- 安裝當下即可產生效益,執行產線任務
Measure
量測
02
step
-
01
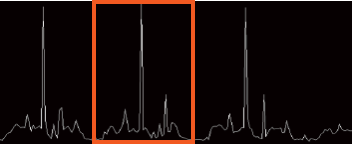
- 建立沖壓標準振福規範
-
02
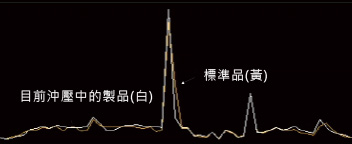
- 機械學習動作(黃線)與即時訊號(白線)貼合
- 進行曲線比對確認產品品質一致
Identify
機器識別
03
step
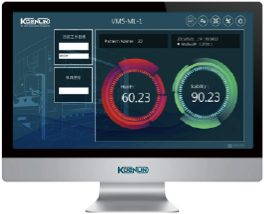
異常生產狀態
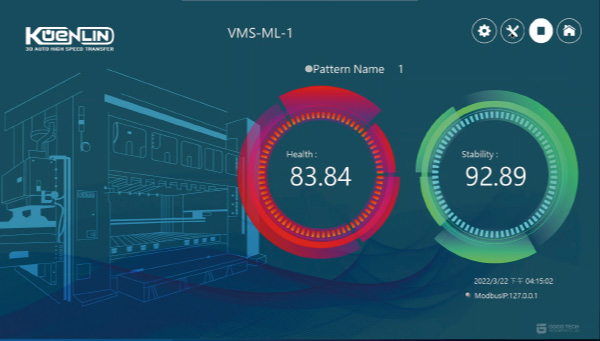
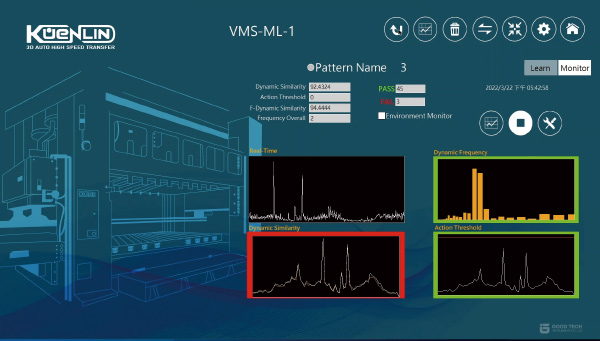
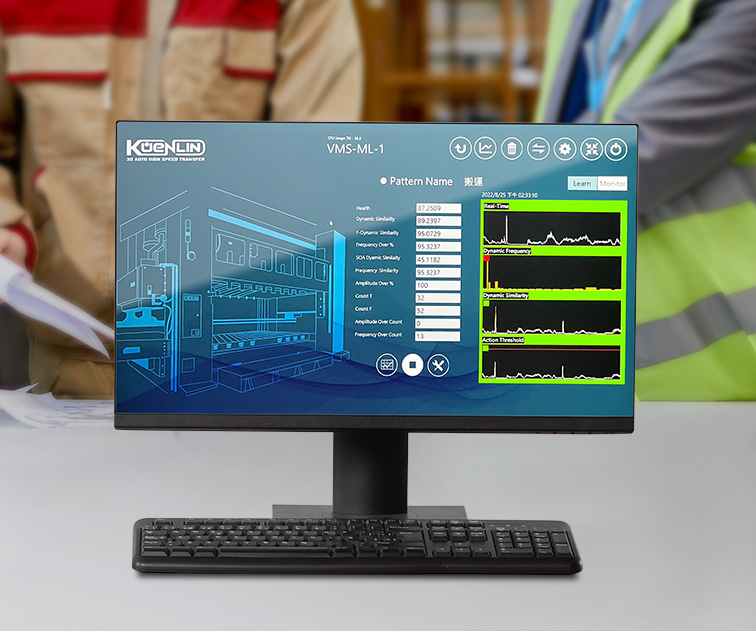
˙產品/設備異常時,「健康度」顯示為紅燈
˙綜合指標欄位顯示異常
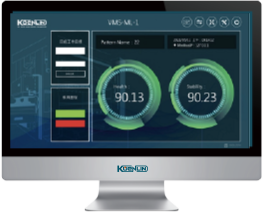
正常生產狀態
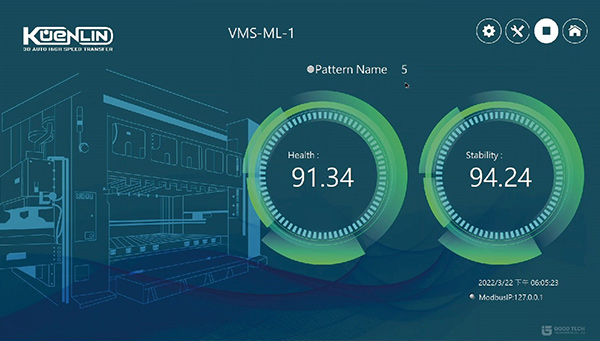
˙正常-儀錶板
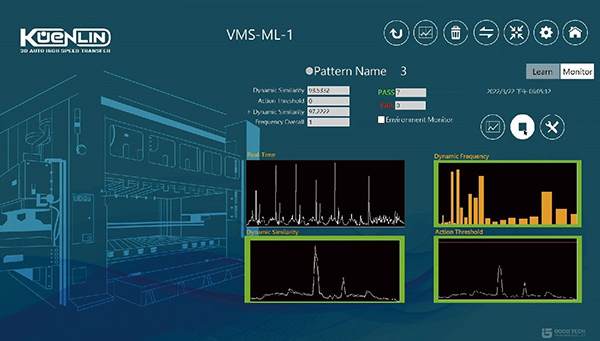
˙正常-監測畫面
01
異常生產狀態
01
- 產品/設備異常時,「健康度」顯示為紅燈
- 綜合指標欄位顯示異常
02
正常生產狀態
01
- 正常-儀錶板
- 正常-監測畫面
Visualization Quality
可視化品質
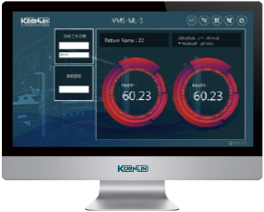
接收機台各種特徵值後,轉換為綜合分數便於使用 者直覺視了解機台狀態。
04
step
-
- 沖壓製程參數收集
 01 收集
-
- 震幅動態相關度
- 頻率動能量指標
- 頻譜動態指標
- 頻率特徵異常指標
- 突波特徵異常指標
 02 分析
-
- 將機器特徵數據化,並透過可視化面板呈現
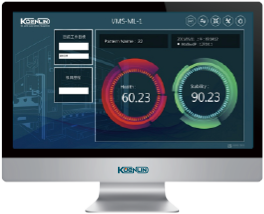 03 目視化管理
Maintainance
預知保養
05
step
-
定期維護
- 以時間基礎做保養
- 無法避免非計畫性停機
- 保養費用支出驚人
-
預知保養
- 找出損壞徵兆
- 提前預訂排修計畫停機及產能損失最小化
-
事後維修
- 壞了再修
- 被動掌握設備狀況稼動降低,產能延宕造成修復金額昂貴